电动压缩垃圾车制造厂-高性价比电动压缩式垃圾车生产厂家

从“环卫装备”到“绿色智造”:电动压缩垃圾车制造厂的转型之路
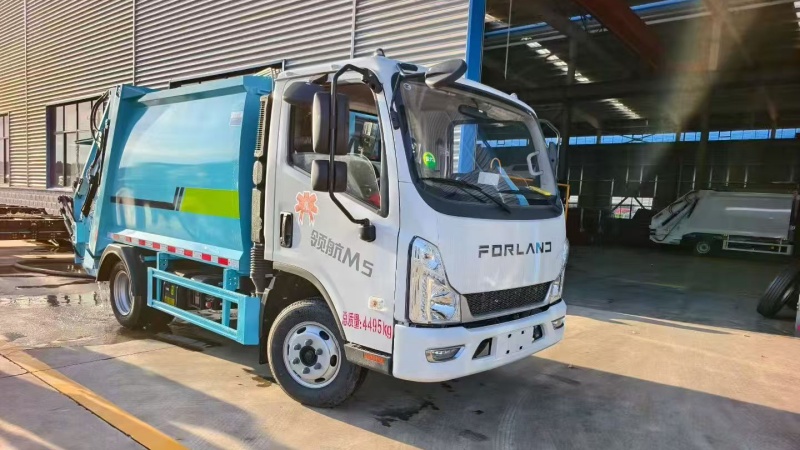
在城市环卫作业的清晨,一辆辆电动压缩垃圾车静默穿行于街巷,它们不再喷吐黑烟,而是以零排放的方式将居民生活垃圾高效压缩、转运。这些车辆的核心——电动底盘与压缩上装,正出自一批专业制造厂之手。过去十年,随着“双碳”目标与城市精细化管理要求提升,电动压缩垃圾车制造厂从传统环卫车改装车间,逐步进化为集新能源三电技术、智能液压控制、车联网运维于一体的高端制造企业。本文将从技术迭代、生产工艺、市场应用等维度,深度剖析这一细分领域的产业生态与未来方向。

一、技术内核:三电系统与高效压缩的深度耦合
电动压缩垃圾车的核心价值在于“电动化”与“压缩功能”的协同优化。制造厂需解决两大技术难点:一是纯电底盘如何满足重载、低速、频繁启停的环卫工况;二是压缩机构如何在有限电池容量下实现高效作业。
- 电池系统:主流制造厂采用磷酸铁锂电池组,能量密度在140-160Wh/kg之间,匹配智能热管理系统,确保-20℃至55℃环境下的放电效率。部分头部企业已引入CTP(无模组)技术,将系统能量密度提升至180Wh/kg以上,续航里程突破300公里(满载工况)。
- 驱动与上装耦合:传统燃油车通过取力器驱动液压泵,而电动车型多采用独立电机驱动上装或与驱动电机共用高压平台。例如,某制造厂开发的“双电机直驱”方案,将上装电机与底盘驱动电机并联,通过VCU(整车控制器)协调功率分配,使压缩作业能耗降低15%-20%。
- 压缩机构智能化:引入位移传感器与压力传感器,实现“按需压缩”——根据垃圾密度自动调节推板压力与循环次数,避免无效做功。部分高端车型还搭载了称重系统,实时计算装载量并优化路线规划。
下表对比了主流电动压缩垃圾车制造厂的核心技术参数:
| 制造厂类型 | 电池容量(kWh) | 上装电机功率(kW) | 压缩循环时间(s) | 垃圾箱有效容积(m³) |
|---|---|---|---|---|
| 传统改装厂转型 | 150-200 | 15-22 | 18-25 | 8-12 |
| 新能源车企跨界 | 200-280 | 25-35 | 12-18 | 10-16 |
| 合资/技术引进型 | 180-240 | 20-30 | 14-20 | 9-14 |
二、制造工艺:从“钣金焊接”到“数字孪生”的精益升级
电动压缩垃圾车制造厂的车间里,传统的手工划线、气保焊正被机器人激光切割、自动弧焊产线取代。制造工艺的升级主要体现在三个维度:
- 箱体成型:采用高强度耐磨钢(如NM400/450),通过激光下料—折弯—机器人拼焊—整体喷丸工序,确保箱体抗腐蚀与抗变形能力。部分工厂引入“整体胀形”工艺,一次成型弧形侧板,减少焊缝数量30%以上。
- 液压系统装配:电动车型的高压液压管路需满足静密封要求,制造厂普遍采用卡套式接头与O型圈双重密封,并在出厂前进行100%气密性测试(保压30分钟压降≤0.05MPa)。
- 总装与调试:采用AGV(自动导引车)将底盘与上装合装,关键螺栓拧紧力矩由电动扳手自动记录并上传MES系统。每台车下线前需进行“空载/满载压缩循环测试”与“路试(含爬坡、制动能量回收)”,确保整车一致性。
值得关注的是,头部制造厂已搭建数字孪生平台,通过三维仿真模拟压缩机构的运动干涉与应力分布,将设计迭代周期从3个月缩短至2周。这种“虚拟调试+实体验证”的模式,大幅降低了物理样车试制成本。
三、市场格局:政策驱动下的区域化竞争与差异化突围
当前,电动压缩垃圾车制造厂主要分布在长三角、珠三角及京津冀地区,与环卫市场化改革和新能源推广政策高度绑定。市场呈现以下特征:
- 政策依赖性强:2023年,全国新增环卫车中电动化率约18%,但一线城市(如深圳、北京)已超过40%。制造厂需深度参与地方政府环卫车替换招标,往往要求产品具备“路权优先”“免购置税”等资质。
- 产品分层明显:高端市场(18吨级以上)被少数具备底盘自制能力的车企(如宇通、比亚迪)主导;中端市场(8-12吨级)是传统改装厂(如中联环境、龙马环卫)的根据地;低端市场(3-5吨级)则涌现大量新势力,主打价格与灵活性。
- 服务成为新壁垒:电动环卫车对充电设施、电池维保要求高。制造厂纷纷推出“车+桩+云”一体化解决方案,例如提供随车移动充电宝、远程故障诊断系统等。某制造厂的数据显示,其“48小时响应,72小时修复”的承诺使复购率提升25%。
四、效益剖析:全生命周期成本与环保贡献的量化解读
对环卫运营企业而言,电动压缩垃圾车的优势不仅在于零排放,更在于全生命周期成本(TCO)的优化。以下为典型8吨级车型的对比数据(五年周期):
| 费用项目 | 燃油车(万元) | 电动车(万元) | 电动车节省比例 |
|---|---|---|---|
| 购置成本(含补贴) | 35 | 45 | —(高出28%) |
| 能源费用(年) | 8.5(柴油) | 2.8(电费) | 67% |
| 维护费用(年) | 3.0(发动机+尾气后处理) | 1.2(电池+电机保养) | 60% |
| 五年TCO合计 | 92.5 | 64.0 | 30.8% |
此外,每辆电动压缩垃圾车每年可减少CO₂排放约20吨(按年运行3万公里计算),同时消除噪声污染(作业噪声从85dB降至65dB)。制造厂在宣传中常强调“一辆车相当于每年植树1100棵”的环保价值,这已成为城市环卫采购的重要考量。
五、未来图景:模块化底盘、换电模式与无人化作业
展望未来五年,电动压缩垃圾车制造厂将面临三大技术变革:
- 模块化底盘平台:借鉴乘用车滑板底盘理念,制造厂可能推出“环卫专用滑板底盘”,将电池、电机、电控集成于扁平平台,上装通过标准化接口快速更换(如垃圾箱体、扫刷、洒水罐),实现一车多用。
- 换电模式普及:针对环卫车作业时间固定、路线固定特点,换电模式可解决充电等待时间长的痛点。目前已有制造厂与宁德时代合作开发“底盘换电”方案,换电时间仅需3分钟,预计2025年将进入规模化试点。
- L4级自动驾驶环卫车:在封闭园区、城市次干道等场景,无人驾驶电动压缩垃圾车已进入路测阶段。制造厂需联合算法公司,开发垃圾识别、自动对接垃圾桶、智能避障等功能。届时,制造厂的核心竞争力将从硬件制造转向“硬件+算法+数据服务”。
总而言之,电动压缩垃圾车制造厂正站在传统工业与绿色智能的交汇点上。那些能够快速整合三电技术、优化制造工艺、构建服务网络的企业,将在城市环卫革命的浪潮中占据先机。而对于整个行业而言,每一次压缩循环的静音,每一次电池能量的高效转化,都是对“美丽中国”最实在的回应。